
 中文简体

Jak dopasować automatyczną maszynę do puszkowania do metalowych materiałów opakowaniowych
Sep 11, 2026
W typowy dzień produkcyjny o godzinie 9:00 linia do puszkowania pracująca z szybkością 380 puszek na minutę została zatrzymana, ponieważ grubość stalowego korpusu dwuczęściowej puszki nagle zmieniła się o 0,02 mm. Automatyczna maszyna do puszkowania nie była elementem, który się zepsuł. Materiał wykraczał poza tolerancję mocowania maszyny. Rezultatem był 40-minutowy przestój i 1900 odrzuconych pocisków, zanim operator zresetował parametry.
Wniosek jest prosty: automatyczna maszyna do puszkowania działa tylko tak dobrze, jak materiały i procesy wokół niej ustawione. Jeśli oceniasz maszynę, Twoim pierwszym zadaniem nie jest porównywanie prędkości. Twoim pierwszym zadaniem jest zdefiniowanie, w jaki sposób metal, powłoka i tolerancje będą współdziałać z tą maszyną.
Od czego tak naprawdę zależy wydajność automatycznej maszyny do konserw
Automatyczna maszyna do puszkowania w środowisku opakowań metalowych spełnia trzy główne funkcje: formowanie, łączenie i uszczelnianie. W przypadku puszek trzyczęściowych maszyna podaje zwinięty arkusz lub zwój stalowego korpusu puszki, formuje korpus, zgrzewa szew boczny i kołnierze na obu końcach. W przypadku puszek dwuczęściowych maszyna wyciąga kubek z powlekanego zwoju, a następnie dociska go do kształtu. Układ podawania, oprzyrządowanie i czujniki maszyny zostały zaprojektowane w oparciu o specyfikacje wymiarowe.
Oznacza to, że rzeczywista wydajność zależy od tego, jak dokładnie materiał pasuje do okna projektowego maszyny. Jeśli zwój stali jest zbyt twardy, rolki formujące mogą się ślizgać. Jeżeli powłoka jest zbyt gruba, należy wyregulować temperaturę spoiny. Jeśli powierzchnia ma określony nadruk, system wizyjny maszyny musi być w stanie go stale widzieć.
W przypadku linii trzyczęściowej materiałem jest zwykle powlekany arkusz lub zwój przycięty na odpowiednią długość. Następnie automatyczna maszyna do puszkowania formuje cylinder korpusu i zgrzewa szew. Spoina jest najbardziej wrażliwą częścią. Niewielka różnica w grubości powłoki cyny może zmienić wymagany prąd spawania o 3-5 procent, co zmusza operatora do dostosowania urządzenia. Jeżeli regulację powtarza się wiele razy na zmianę, całkowita efektywna moc wyjściowa maszyny spada szybciej, niż sugeruje to wartość znamionowa na tabliczce znamionowej.
W praktyce większość producentów opakowań dostrzega te problemy znacznie później, niż się spodziewa. Linia, na której znajdowała się jednokolorowa stalowa obudowa puszki, może wydawać się w porządku, dopóki nie przejdziesz na cewkę z wielokolorowym nadrukiem. Czujniki położenia automatycznej maszyny do puszkowania wykrywają ciemniejsze lub jaśniejsze podłoże jako inny punkt odniesienia, a każda kolejna operacja ulega zmianie. W tym przypadku wybór stali na korpus puszki staje się kwestią wyboru maszyny, a nie tylko kwestią zakupu.
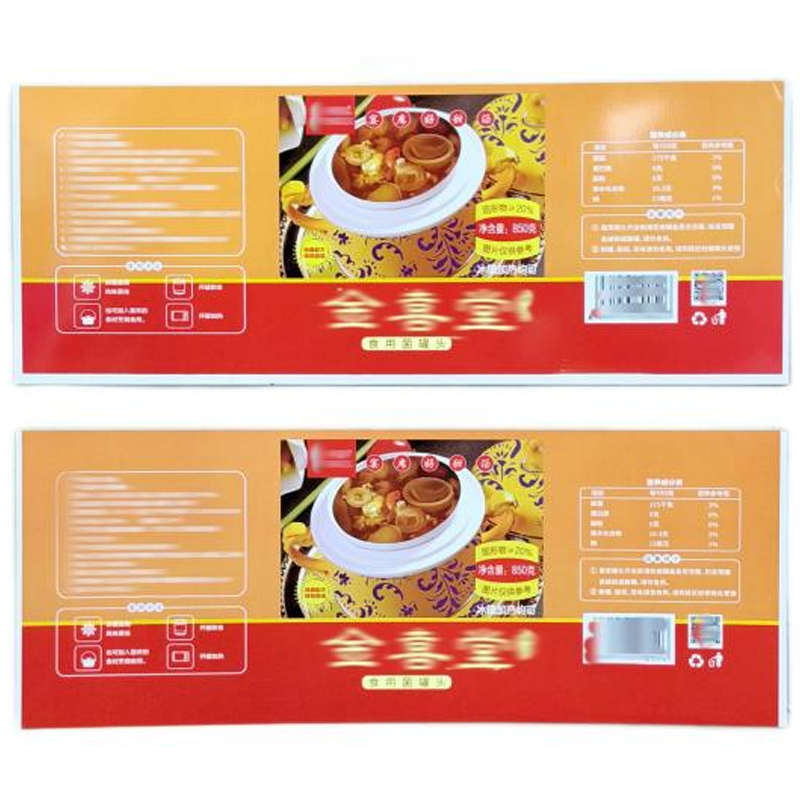 Trzyczęściowy, stalowy korpus puszki z wielokolorowym nadrukiem do pakowania Ta blacha ocynowana lub stal laminowana umożliwia wielokolorowy nadruk z powłoką cynową od 1,1 do 11,2 g/m² i tolerancją grubości ± 0,01 mm. Jej jednolita powierzchnia pomaga zapobiegać nieprawidłowemu ułożeniu czujników w automatycznych liniach puszkowych. Zobacz produkt →
Poniżej rozwiniemy wymiar tolerancji.
Tolerancja materiałowa: cichy czynnik wpływający na wydajność automatycznej maszyny do puszkowania
Porównując automatyczne maszyny do puszkowania, literatura często podkreśla czas cyklu i funkcje zmiany. Jednak najbardziej kosztowne awarie są zwykle spowodowane odchyleniem tolerancji materiału. Na przykład, jeśli dostawca dostarcza kręg z blachy białej o grubości 0,29 mm zamiast określonych 0,28 mm, stacja formowania nadwozi może nadal go obsłużyć. Kiedy jednak grubość tej samej cewki zmienia się, prąd spawania staje się niestabilny. Maszyna zaczyna wytwarzać słabe szwy, a zespół kontroli jakości nie jest w stanie określić, czy problem leży po stronie maszyny, cewki, czy operatora.
Poniższa tabela przedstawia typowe oczekiwania dotyczące tolerancji materiałów stosowanych w nowoczesnej automatycznej maszynie do puszkowania.
| Parametr materiałowy | Typowe okno robocze | Wpływ po przekroczeniu |
|---|---|---|
| Grubość | 0,18-0,30 mm | Zacięcia podajnika i nierówne spoiny |
| Masa powłoki | 2,8-5,6 g/m2 | Słaba odporność na korozję lub łuszczenie się |
| Twardość | 52-62 HRC | Sprężynujące i zniekształcone korpusy puszek |
Masa powłoki to kolejna zmienna wpływająca na uszczelnienie i zgrzewanie bocznych szwów. W przypadku produktu spożywczego o krótkim terminie przydatności do spożycia dopuszczalna może być powłoka o gramaturze 2,8 g/m2. W przypadku agresywnego produktu spożywczego, takiego jak pomidory, problemem staje się szybkość rozpuszczania żelaza. Automatyczna maszyna do puszkowania ustawiona na jedną masę powłoki nie dostosuje się automatycznie do innej bez zmiany. Jest to częsta przyczyna ukrytych przestojów.
W przypadku pokrywy obowiązuje ta sama zasada. Surowiec EOE pocięty z niewielkimi zadziorami może nie mieć wpływu na powolną linię ręczną, ale automatyczna maszyna do puszkowania pracująca z szybkością 600 puszek na minutę wykryje ten zadzior jako błąd podawania. Rezultatem jest fałszywe zacięcie lub uszkodzona pokrywka. Dlatego wybór niezawodnego materiału EOE jest tak samo ważny, jak wybór marki maszyny.
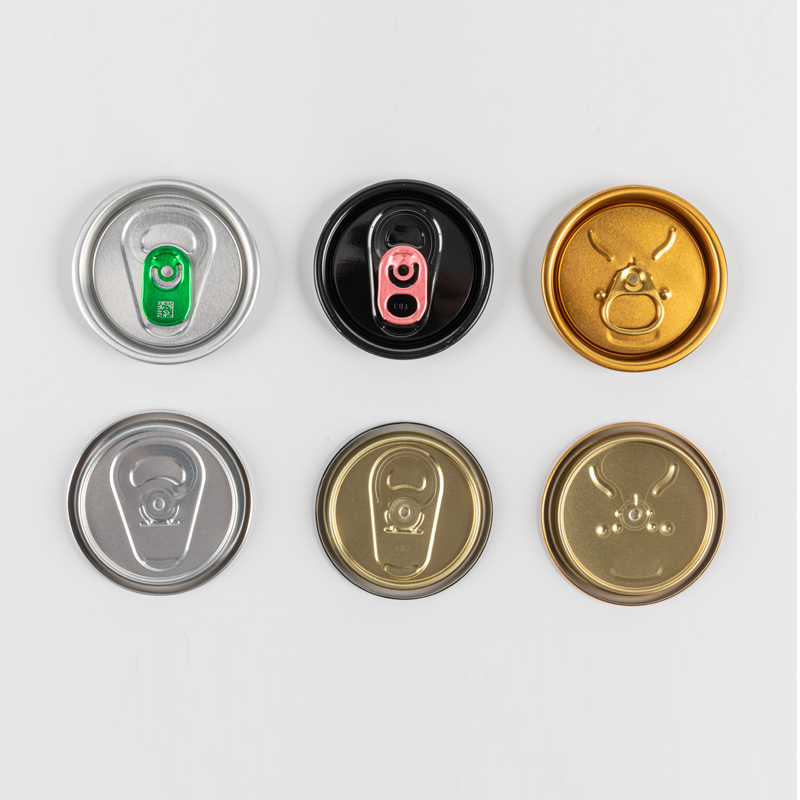 Półfabrykaty do napojów EOE z konfigurowalną powłoką i typami końcówek Nadaje się do soków i piwa, ten kolbę EOE obsługuje wiele typów końcówek i opcji dostosowywania. Czyste cięcie zmniejsza liczbę fałszywych zacięć i uszkodzonych pokrywek podczas operacji puszkowania z dużą prędkością. Zobacz produkt →
Określając tolerancje, zmniejszasz ryzyko wystąpienia tych małych, ale kosztownych przerw.
Wybór automatycznej maszyny do puszkowania dla swojego asortymentu produktów
Twój asortyment produktów określa, które funkcje maszyny są rzeczywiście istotne. Zakład produkujący wyłącznie dwuczęściowe puszki do napojów ma inne wymagania niż zakład produkujący wiele małych serii trzyczęściowych puszek do żywności.
- Linie dwuczęściowe: duża prędkość, niskie zużycie materiału, ale ograniczona elastyczność kształtu nadwozia.
- Linie trzyczęściowe: mogą mieć różne średnice i wysokości, ale spawanie ze szwem bocznym wymaga precyzyjnego materiału i powłoki.
- Korpusy z nadrukiem wielokolorowym: wymagają, aby system rejestracji automatycznej maszyny konserwującej był zgodny z długością drukowanych powtórzeń.
Ponieważ warstwy druku i powłoki nakładane są przed uformowaniem puszki, wydajność maszyny zależy od jakości tej powłoki. Jednolita powłoka wytworzona na linia do powlekania cewek zmniejsza wahania tarcia i poprawia konsystencję spoiny.
Oprócz materiału sam sprzęt musi być dostosowany do zamierzonej prędkości linii i przyszłej rozbudowy. Lekka maszyna może obsłużyć 150 puszek na minutę, podczas gdy linia o dużym rozstawie może przekroczyć 800. Decyzję należy podjąć na podstawie rzeczywistej rocznej objętości, a nie maksymalnej teoretycznej prędkości maszyny.
Prędkość nie jest parametrem neutralnym. Gdy zwiększysz prędkość linii powyżej 500 puszek na minutę, podawanie arkuszy stanie się bardziej dynamiczne. Naprężenie paska, przyssawki i prasy formujące muszą pracować w szybszym rytmie. Jeśli stalowa obudowa puszki ma jednakową twardość i stabilną powłokę, możliwa jest tak wysoka prędkość. Jeśli materiał wykazuje niewielkie różnice, maszyna albo wyprodukuje więcej odrzutów, albo będziesz musiał ją spowolnić, aby utrzymać jakość. Dlatego rzeczywista prędkość, jaką uzyskasz, jest ograniczona jakością materiału wejściowego.
 Wsparcie sprzętowe zapewniające stabilność linii konserwowej Ta firma sprzętowa zapewnia maszyny i wiedzę branżową. Dzięki jednolitym materiałom wejściowym ich systemy utrzymują wydajność przy wyższych prędkościach, ograniczając liczbę odrzutów i zapewniając przewidywalne działanie. Zobacz produkt →
Kiedy połączysz odpowiednią powłokę, odpowiednią stalową obudowę i odpowiednie wyposażenie, otrzymasz system, który działa przewidywalnie.
Przezbrojenia i konserwacja: gdzie pojawiają się ukryte koszty
Przezbrojenie jest drugim co do wielkości źródłem utraconych mocy produkcyjnych po awariach. W automatycznej maszynie do konserwowania przezbrojenie obejmuje wymianę narzędzi formujących, zresetowanie parametrów zgrzewania spoiny i załadowanie nowej cewki. Jeśli na Twojej linii znajdują się produkty o wielu rozmiarach, musisz oszacować, ile minut zajmuje każda zmiana.
- Usuń i wyczyść poprzednie matryce; całkowity czas może przekroczyć 20 minut na starszych komputerach.
- Dostrój spawacza do nowej grubości stali; doświadczony operator potrzebuje 10-15 minut.
- Podaj i zarejestruj nową cewkę; może to zająć kolejne 5 minut.
Czasy te stają się pozycjami budżetowymi. Maszyna wyposażona w oprzyrządowanie umożliwiające szybką wymianę może kosztować o 15 procent więcej na początku, ale pozwala zaoszczędzić więcej na pracy w ciągu roku. Ta sama logika dotyczy kontroli jakości. Ścisłe proces kontroli jakości podczas kontroli materiałów przychodzących zapobiega wielu niespodziankom związanym z przezbrojeniem.
Konserwacja nie polega jedynie na smarowaniu lub wymianie paska. Automatyczna maszyna do puszkowania, która działa z niewyrównaną formą, będzie stopniowo zużywać matryce. Zużycie to objawia się przesunięciem wymiarowym puszek, a zespół ds. jakości zauważy coraz większą liczbę puszek, które nie przejdą kontroli mikrometrycznej. Jeśli masz solidny proces kontroli materiałów, zawsze możesz rozróżnić zużycie matrycy od zmienności materiału przychodzącego. Bez tego ekipa konserwacyjna może wymienić doskonale dobre oprzyrządowanie.
Prosty sposób oceny inwestycji w automatyczne maszyny do puszkowania
Ocenę automatycznej maszyny do puszkowania należy rozpocząć od specyfikacji materiału, a nie od broszury dotyczącej maszyny. Zapisz rzeczywisty zakres grubości, wagę powłoki i wykończenie powierzchni dla każdego produktu, który planujesz zastosować. Następnie poproś dostawcę sprzętu, aby udowodnił, że systemy podawania, formowania i wykrywania maszyny są w stanie obsłużyć istniejącą tolerancję zwojów przychodzących.
Zapraszając dostawcę sprzętu, poproś go o przyniesienie próbki Twojego materiału lub poproś o przeprowadzenie próby na własnej maszynie. Próba powinna obejmować trzy przypadki: średni materiał, najwęższą tolerancję i najgorszy przypadek cewki otrzymanej od obecnego dostawcy. Jeśli maszyna może wyprodukować akceptowalne puszki we wszystkich trzech przypadkach, ma ona realny margines operacyjny. Jeśli poradzi sobie tylko z przeciętnym materiałem, kupujesz maszynę, która ulegnie awarii podczas normalnych wahań produkcji.
Automatyczna maszyna do puszkowania jest tak stabilna, jak najsłabszy element wejściowy w linii. Jeśli Twój dostawca może wykazać stabilną wydajność w przypadku Twoich obecnych materiałów, znalazłeś niezawodnego partnera. Jeśli mogą wykazać działanie jedynie przy użyciu własnego materiału referencyjnego, przejmujesz ryzyko techniczne, które pojawi się później w raporcie z produkcji.
Zacznij od tego, co faktycznie przetwarzasz, a decyzja dotycząca maszyny stanie się znacznie łatwiejsza.

-
Kolba montażowa Dwustronnie przezroczysta

-
Kolba montażowa Dwustronnie złota

-
Zaślepka montażowa dostosowana do indywidualnych potrzeb

-
Puszka trzyczęściowa Korpus puszki stalowy Jednokolorowy

-
Puszka trzyczęściowa Korpus puszki stalowy Wielokolorowy

-
Puszka dwuczęściowa Korpus puszki stalowy Jednokolorowy


- Address: Nr 11 Zhenxing Road, Hangzhou Bay Shangyu Obszar rozwoju gospodarczego i technologicznego, Zhejiang, Chiny
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sprzedaż@hz-jinma.com

